
以非接觸、線上方式實現極板厚度量測
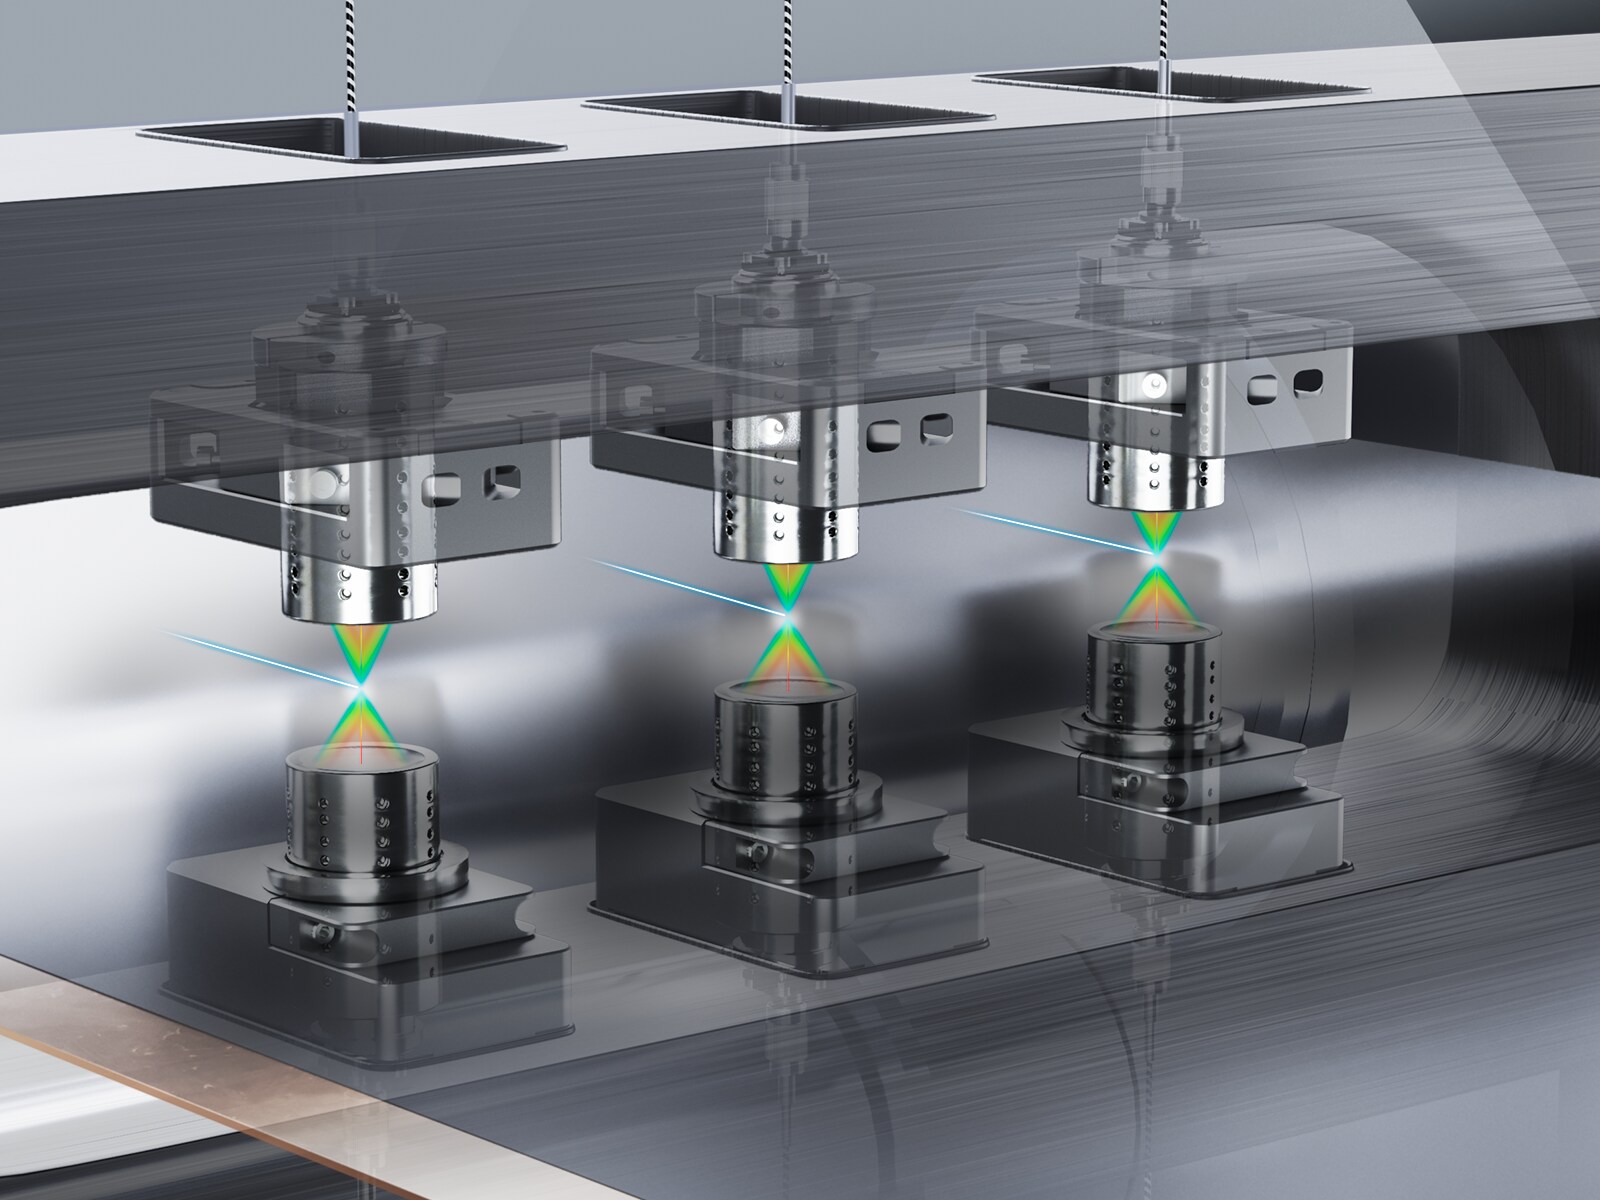
為什麼極板厚度量測如此重要
極板厚度量測有多種方式。綜合比較量測精度、速度、成本、維護性,以選擇最合適的方式。
電池容量均一化
正極、負極的活性物質塗佈量直接關係到極板的厚度。若厚度不均勻,會導致各個電芯的容量出現偏差,使整個模組的性能受限於最弱的電芯。透過對極板厚度進行全數線上量測,可立即掌握塗佈工序的穩定性。
確保安全性
若活性物質的塗佈厚度局部過大,在充放電時容易發生鋰析出,從而導致內部短路。極板的厚度管理在電動車(EV)電池中的要求尤為嚴格,需要達到微米(μm)級的品質保證。
提高良率、降低成本
離線抽樣量測會延遲不良發生的檢測,從而產生大量的報廢損失。若在線上即時量測極板厚度,則可在發生異常時立即進行回饋,將材料損失降至最低。
電池電極製造工序與厚度量測點
極板厚度量測會在製造流程的多個工序中進行。各個工序中需要量測的對象以及所要求的精度和速度皆有所不同。
- 1 混料、調配 – 混合活性物質、黏結劑、導電助劑
- 2 塗佈(Coating) – 厚度量測①。在集電體(箔)上塗佈漿料
- 3 輥壓(壓製) – 厚度量測②。透過輥壓機壓縮至目標密度
- 4 分條、捲繞 – 裁切至所需寬度並捲繞成電極捲
比較極板厚度量測方式
極板厚度量測有多種方式。綜合比較量測精度、速度、成本、維護性,以選擇最合適的方式。
| 比較項目 | 雷射位移計(非接觸光學式) | 接觸式分厘卡等 | β射線式放射線式 |
|---|---|---|---|
線上支援 |
雷射位移計(非接觸光學式)
◎ 支援
|
接觸式分厘卡等
△ 困難(抽樣量測)
|
β射線式放射線式
◎ 支援
|
對極板的影響 |
雷射位移計(非接觸光學式)
◎ 非接觸
|
接觸式分厘卡等
△ 接觸刮傷的風險
|
β射線式放射線式
◎ 非接觸
|
法規限制、安全管理 |
雷射位移計(非接觸光學式)
◎ 不需要
|
接觸式分厘卡等
◎ 不需要
|
β射線式放射線式
△ 需要進行放射線管理
|
維護 |
雷射位移計(非接觸光學式)
◎ 幾乎不需要
|
接觸式分厘卡等
○ 定期校正
|
β射線式放射線式
△ 需要更換線源
|
初期成本 |
雷射位移計(非接觸光學式)
○ 中~
|
接觸式分厘卡等
◎ 便宜
|
β射線式放射線式
△ 昂貴
|
方式選擇總結
接觸式雖然精度高,但不適合線上量測,且有在壓製後的極板上造成刮傷的風險。β射線式雖然有線上量測的實績,但放射源的管理成本和法規遵循會造成負擔。雷射位移計兼具非接觸、高速、高精度,且無須因應法規,因此是建置新產線或汰換舊設備時最常被選用的方式。
最適合極板厚度量測的產品
KEYENCE提供可用於極板厚度量測的產品。我們將根據量測目標和製程,為您提案最合適的系統配置。
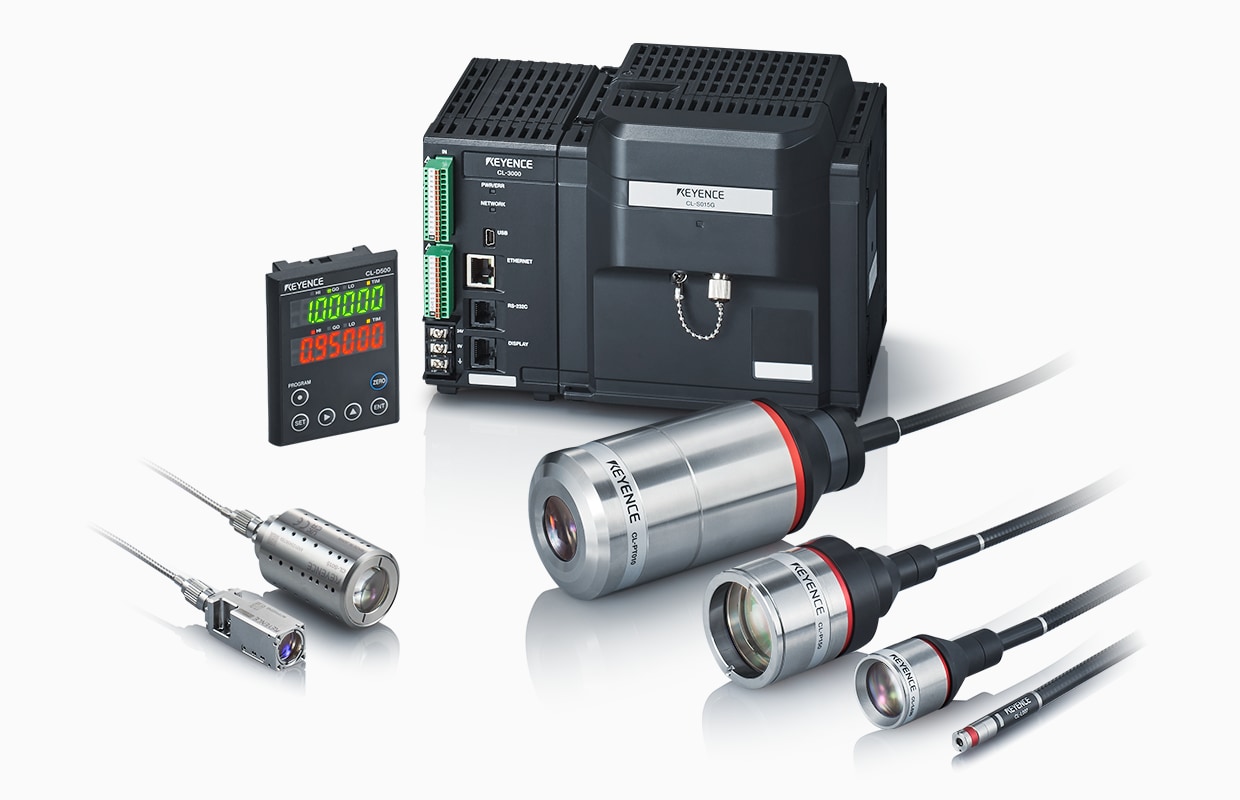
最常用於厚度量測 - CL-3000 系列
彩色共焦雷射位移計
採用白色共焦方式,不論極板的表面狀態(光澤、粗糙度)如何,皆可進行穩定的厚度量測。使用2台感測頭夾住電極片,即時量測運送中極板的總厚度。透過耐溫度變化的專用治具,實現長時間的穩定量測。
電池生產線厚度量測 導入案例
介紹各電池製造商使用雷射位移計進行厚度量測的導入實績。
箔材厚度量測
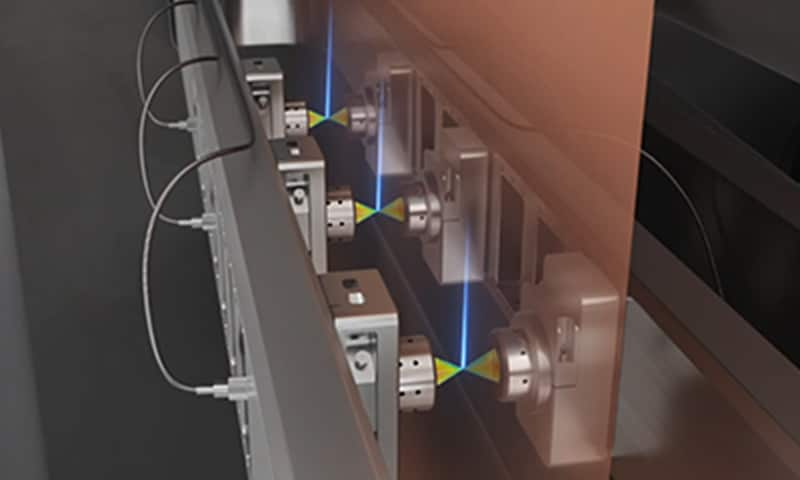
量測鋁箔、銅箔的厚度。為了調整塗佈量,透過運算塗佈後的電極與箔材本身的厚度,僅計算出塗佈的厚度。提供可適當安裝上下感測頭的專用治具,減少因光軸偏移產生的誤差,實現簡單且高精度的量測。
塗佈後電極厚度量測
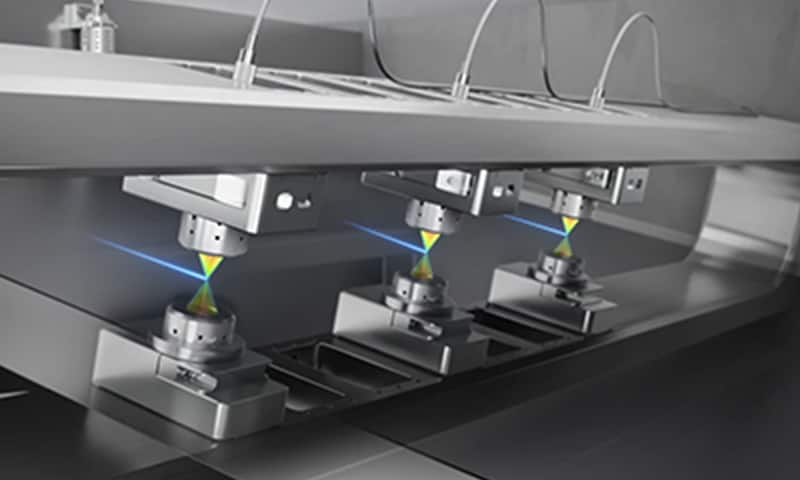
量測電極的厚度。為了調整塗佈量,透過運算塗佈後的電極與箔材本身的厚度,僅計算出塗佈的電極厚度。提供可適當安裝上下感測頭的專用治具,減少因光軸偏移產生的誤差,實現簡單且高精度的量測。
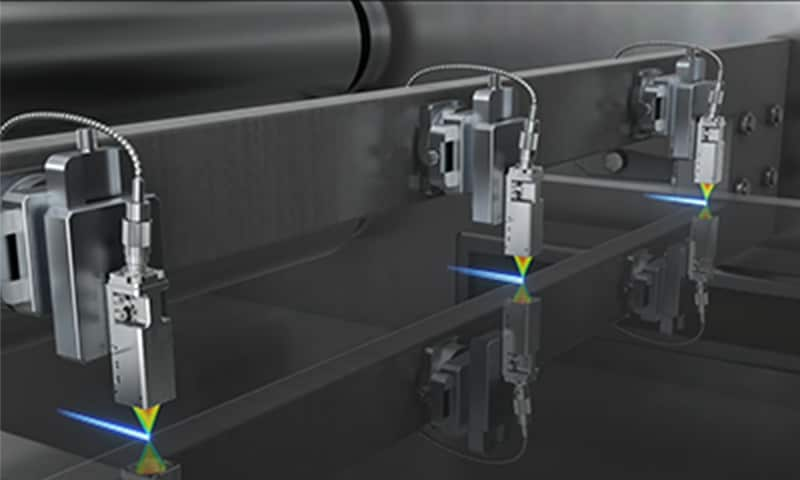
乾燥中電極厚度監控
若使用具備200℃耐熱性能的CL-V020,即可掌握乾燥爐內電極的厚度變化。與乾燥爐溫度及輸送速度一同進行分析,有助於節能。
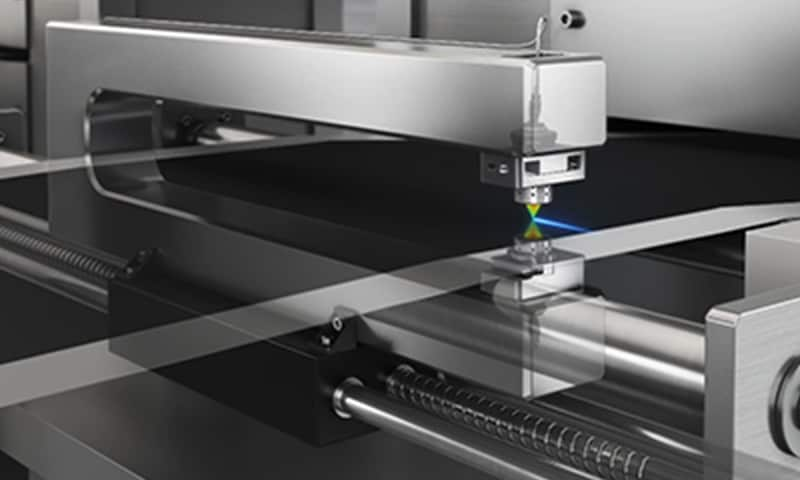
乾燥後電極厚度量測
高精度量測乾燥後的電極厚度。藉由比較壓製前後的電極厚度,可進行最佳的壓製控制。若使用採用無熱化設計的CL-S015,則不受乾燥爐或電極發熱的影響,可長期進行穩定且高精度的量測。
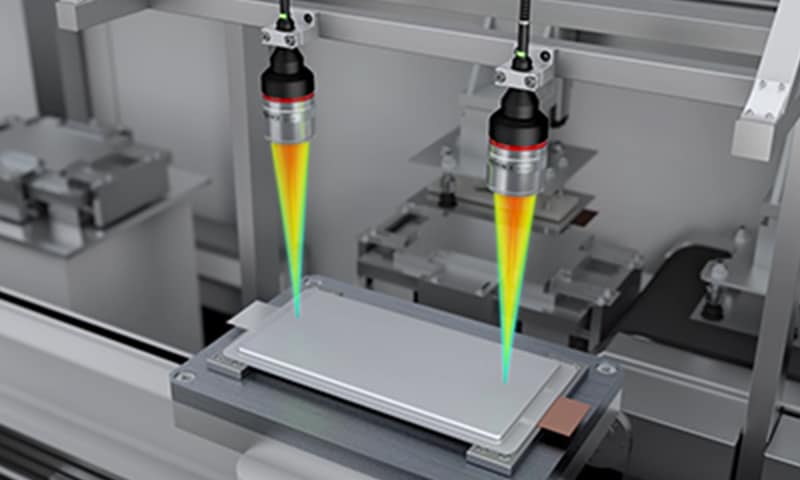
疊片電池厚度量測(軟包型)
量測電池厚度。以往是使用接觸式量測儀器進行檢測,改用雷射位移計後,不僅縮短了量測時間,也無需擔心會刮傷目標物。
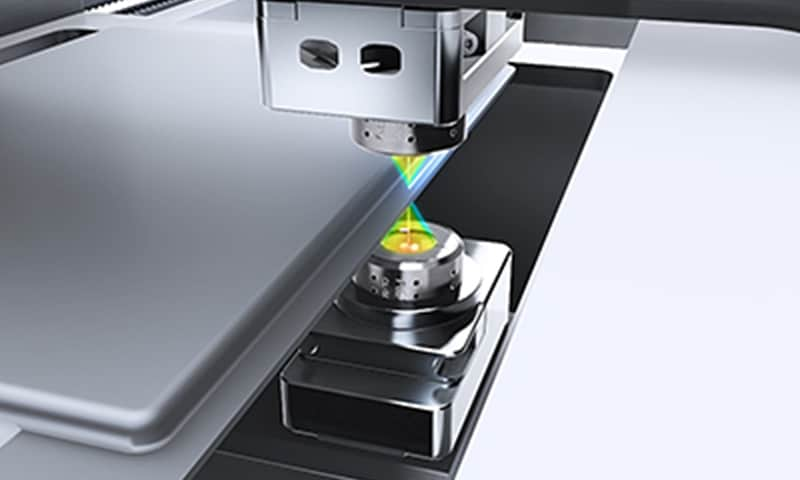
長邊側熔接部厚度量測(軟包型)
量測軟包型電池封口處的厚度。不受目標物材質或顏色的影響,亦不受工件彎曲等影響,可進行穩定的量測。
極板厚度量測常見問題
Q 極板厚度量測有哪些方式?
A
主要有接觸式(分厘卡、厚度規)、β射線式(放射線式),以及使用雷射位移計的非接觸光學式。雷射位移計最適合用於線上的高速、高精度極板厚度量測。
Q 應該在塗佈後還是輥壓後量測極板厚度?
A
建議在兩個製程皆進行量測。塗佈後確認塗佈量(膜厚)的均勻性,輥壓(壓製)後確認最終的極板厚度以及是否達到目標密度。藉由管理這兩項數據,有助於整個製程的穩定運作。
Q 極板厚度量測要求的精度是多少?
A
在鋰離子電池的電極片中,壓延後的極板厚度公差通常控制在±2至5 μm左右。為了穩定地保證這一點,量測儀的重複精度要求在0.5 μm以下,最好在0.1 μm以下。
Q 可以線上量測運行中的電極片厚度嗎?
A
是的。透過在上下各安裝一台雷射位移計並夾住電極片的配置,可以即時量測傳送中的極板厚度。CL-3000系列支援最高10 kHz的取樣,即使在高速運行線上也能確實獲取資料。
Q 可以從β射線式更換為雷射位移計嗎?
A
許多客戶已將β射線式更換為雷射位移計。由於不再需要管理放射源,因此可大幅減輕運作成本和遵守法規的負擔。也支援在現有生產線上進行後續追加安裝。
