將抽樣高度檢查改為全數檢查 從基準面、生產週期、門檻值進行設計
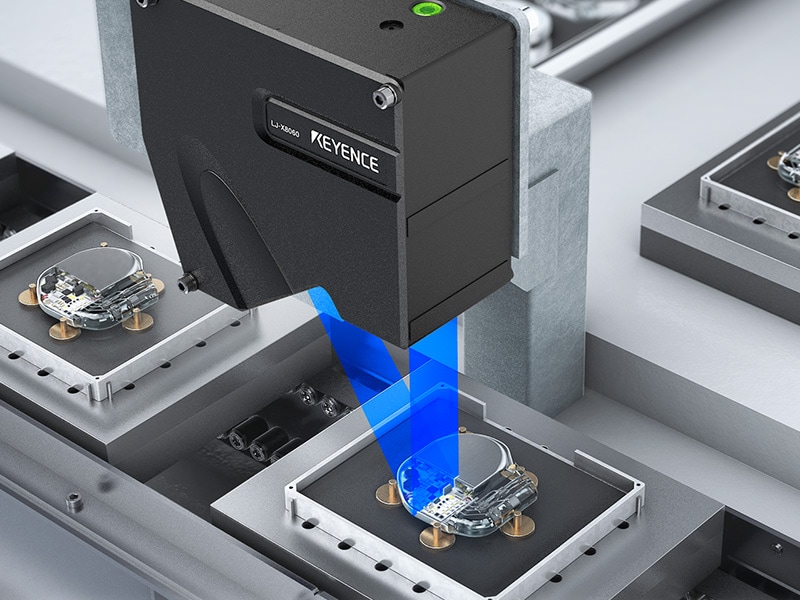
離線抽樣檢查無法阻止的3件事
問題不在於量測儀器的性能,而是量測次數與記錄保存的方式。
抽樣檢查會漏掉突發的高度異常
因工具磨損或材料批次切換而引起的高度偏差,只會在短區間內突發性產生。每數十分鐘進行一次的抽樣檢查,會漏掉該區間並流入後續製程。即使發現異常,也必須做出判斷:是追溯到上一次量測並對全數進行重新檢查,還是整批報廢。如果進行全數檢查,則只需排出不合格的個體,將重工的範圍控制在最小限度。
若不確定基準面,就無法比較數值
高度並非絕對值,其意義會根據以何處為基準的差值而改變。放在平台上量測的三次元量測儀,與在生產線上量測傳送中工件的情況,基準本來就不同。如果工件本身傾斜,即使量測同一個地方,數值也會改變。在線上化時,首先需要設計以什麼作為基準面,例如「從周圍的表面建立基準平面」或「以對向感測頭的相對高度來觀察」。
若沒有門檻值,即使能量測也無法判定
若未決定從多少 µm 的段差開始判定為 NG,即使得出數值也無法進行運作。門檻值應從後續製程的干涉或對功能的影響進行逆向計算,並實測良品批次的分佈以掌握現狀後再行設定。如果不遵循此步驟,要麼會因過度檢測而導致生產線停機,要麼會因漏檢而與以往毫無變化。這是與導入設備配套設計的項目。
設計線上全數檢查的4個步驟
在選擇感測器之前,先決定基準、生產週期、環境與判定。
- 1 決定基準面 – STEP①。決定是將工件周圍的平坦表面設定為基準平面,還是以對向感測頭的相對高度來觀察。只要基準確定,就能抑制工件傾斜的影響。
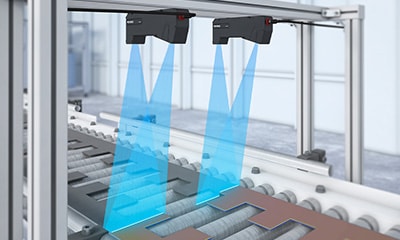
- 2 配合生產週期 – STEP②。確認是否能在不停止傳送的情況下進行量測。若採用不需要定位的方式,且能在傳送的同時獲取剖面,即可在不改變現有生產週期的情況下實現全數檢查。
- 3 預估環境變動 – STEP③。在長時間連續運轉中,環境溫度的變化會表現為量測值的波動。若採用觀察與基準面相對值的配置,則不易受到環境變動的影響。
- 4 決定門檻值並記錄 – STEP④。實測良品批次的分佈以設定門檻值,並設計到透過判定輸出排出 NG 品的流程。若保存量測值,即可直接用於掌握製程能力與趨勢管理。
從全數檢查的角度比較高度、段差檢查的方法
並非依據量測精度,而是依據是否能進行全數量測、基準是否穩定來進行排列。
| 觀點 | LJ-X8000系列(3D剖面輪廓) | 點量測方式的位移感測器 | 接觸式高度計 | 三次元量測儀(離線) |
|---|---|---|---|---|
量測頻度 |
LJ-X8000系列(3D剖面輪廓)
◎ 全數、連續
|
點量測方式的位移感測器
◎ 全數、連續
|
接觸式高度計
× 抽樣檢查
|
三次元量測儀(離線)
× 抽樣檢查
|
基準面的設定方法 |
LJ-X8000系列(3D剖面輪廓)
◎ 可將周圍的面設定為基準平面
|
點量測方式的位移感測器
△ 需要另外設定基準點
|
接觸式高度計
△ 以放置在平台上為前提
|
三次元量測儀(離線)
◎ 可定義座標系
|
抗工件傾斜能力 |
LJ-X8000系列(3D剖面輪廓)
◎ 透過位置補正功能進行自動補正
|
點量測方式的位移感測器
× 傾斜時數值會改變
|
接觸式高度計
△ 取決於放置方式
|
三次元量測儀(離線)
○ 可補正
|
同時取得複數點 |
LJ-X8000系列(3D剖面輪廓)
◎ 一次取得剖面
|
點量測方式的位移感測器
△ 需要與點數相同數量的設備
|
接觸式高度計
× 一次一點
|
三次元量測儀(離線)
○ 雖然可量測但很花時間
|
高度差、平坦度 |
LJ-X8000系列(3D剖面輪廓)
◎ 以面捕捉並自基準平面計算
|
點量測方式的位移感測器
△ 成為點的集合
|
接觸式高度計
△ 量測點受限
|
三次元量測儀(離線)
○ 可量測但為離線
|
對生產週期的影響 |
LJ-X8000系列(3D剖面輪廓)
◎ 不停止傳送
|
點量測方式的位移感測器
◎ 不停止
|
接觸式高度計
× 需要停止與準備工作
|
三次元量測儀(離線)
× 移出產線
|
對溫度漂移的耐受性 |
LJ-X8000系列(3D剖面輪廓)
◎ 若以相對高度來看,影響較小
|
點量測方式的位移感測器
△ 以絕對值來看會受到影響
|
接觸式高度計
○ 影響較小
|
三次元量測儀(離線)
○ 以恆溫室為前提
|
判定依據的記錄 |
LJ-X8000系列(3D剖面輪廓)
◎ 儲存並輸出量測值、影像
|
點量測方式的位移感測器
○ 可輸出量測值
|
接觸式高度計
× 依賴手動記錄
|
三次元量測儀(離線)
○ 雖有記錄,但件數有限
|
全數檢查的關鍵在於基準面與位置補正
線上化不順利的原因,大多不在於感測器的解析度,而是在於基準的不穩定。LJ-X8000系列可利用最小平方法將工件周圍的平坦面擬合為平面,並設定為基準平面,以此基準平面的相對高度進行評估。同時,面積輪廓量測功能可自動補正工件的位置偏差與傾斜。由於可一次取得剖面,因此能同時檢視多個點,無需停止輸送即可進行全數量測。門檻值可以 µm 為單位進行設定,從判定到記錄皆可透過相同的配置進行連結。
支援高度、段差線上全數檢查的產品
這是一款可一次取得剖面形狀,並以基準面的相對高度進行判定的線上輪廓量測儀。
支援從離線抽樣檢查更換為線上全數檢查 - LJ-X8000系列
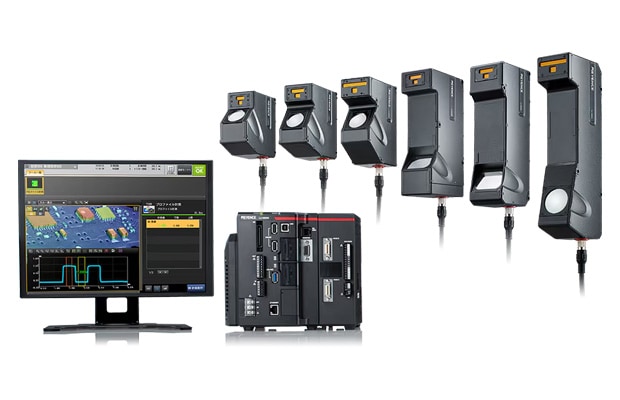
超高精細線上輪廓感測器
透過 3200 point/profile 的超高精細量測,可呈現剖面形狀的細部,並將高度、段差、寬度、角度等指標數值化。只需照射線狀雷射即可一次取得剖面,因此只需拍攝 1 次即可同時量測多個點的高度。從取得的高度資料中,可利用最小平方法將工件周圍的平坦面擬合為平面,並設定為基準平面。若以該基準平面的相對高度進行評估,即可建構不易受目標物放置方式或環境溫度變化影響的配置。
由於高度影像幾乎不受表面印字、花紋或顏色的影響,因此即使外觀有差異,也能以相同基準持續進行判定。針對光澤金屬產生的多重反射與漫反射,可發揮異常反射光抑制功能。透過面積輪廓量測功能,無需進行定位,若與自動工件偵測功能結合,即可實現線上全數量測與檢查。只需從段差、寬度、剖面積、角度等約 30 種輪廓量測工具中進行選擇,即可設定檢查,並支援透過判定輸出排除不良品,以及使用 FTP 伺服器功能儲存量測值與影像。
獲取 LJ-X8000 系列的詳細資料
可免費下載彙整了感測頭規格、量測工具、系統構成的型錄。
從抽樣檢查轉移至全數檢查的應用案例
將以往的抽樣檢查,以高度資料更換為線上全數檢查。
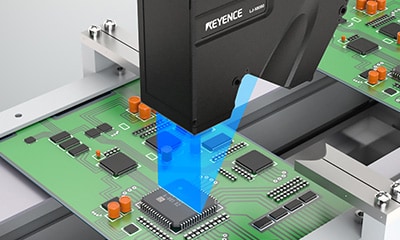
印刷電路板安裝零件的高度檢查
檢查安裝在印刷電路板上的零件高度。由於可以周圍的電路板面為基準,因此不受工件放置方式的影響,能以相對高度進行判定。
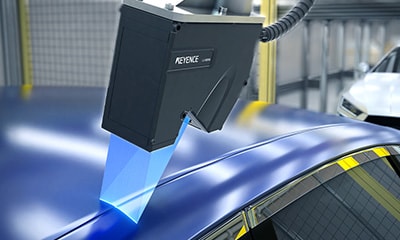
車輛組裝時的間隙、段差量測
同時量測組裝部位的間隙與段差。即使是高低差較大的目標物也能穩定拍攝,並可在線上進行段差管理。
沖壓後的壓扁、裂痕檢查
此範例是將以往透過重量偏差間接判斷有無壓扁或裂痕的製程,更換為利用高度影像進行全數形狀檢查。這是能清楚展現全數檢查效果的範例。
高度、段差線上全數檢查常見問題
Q 將離線檢查轉移至線上時,最先要決定的是什麼?
A
是基準面。高度只有在與基準的差值中才有意義。先決定是要將工件周圍的平坦面設定為基準平面,還是以對向感測頭的相對高度來檢視,後續的設計就會變得明確。
Q 即使工件傾斜,也能得到相同的值嗎?
A
可以。面積輪廓量測功能可辨識位置偏差和傾斜並進行自動補正。此外,如果以透過最小平方法擬合周圍平坦面所得的基準平面之相對高度進行評估,則幾乎不受放置方式的影響即可進行判定。
Q 長時間運轉時,數值不會產生偏差嗎?
A
環境溫度的變化會表現為量測值的變動。若採用以與基準面的相對高度而非絕對值進行判定的配置,則不易受到環境變動的影響。
Q 可以一次量測多點的高度嗎?
A
可以量測。由於可透過線狀雷射一次取得剖面,因此只需拍攝一次即可同時量測視野內的多個點。無需並排安裝點量測感測器。
Q 該如何決定門檻值?
A
根據後續製程中的干涉或對功能的影響逆向計算出所需的水準,並實際量測良品批次的分布以掌握現狀。若將其設定在與不良品產生差異的水準,則可同時抑制過度檢測與漏檢。
Q 基準平面要如何建立?
A
若將工件周圍的平坦面指定為範圍,則可透過最小平方法將該範圍的高度資料擬合至平面,並設定為基準平面。由於可作為標準功能使用,因此無需準備額外的軟體。此後將以此平面的相對高度進行判定,因此即使工件的放置方式或環境溫度發生變化,也能以相同的基準進行評估。
Q 量測值可以用於製程管理嗎?
A
可以使用。可透過FTP伺服器功能儲存量測值和影像,並可直接用於掌握製程能力或進行趨勢管理。可在透過判定輸出排除NG品的同時留下記錄。
Q 要不要將高度檢查從抽樣檢查轉換為全數檢查?
A
若您告知我們對象物與目前的檢查方法,我們將為您提案包含基準面和生產週期的配置。請透過目錄或聯絡表單與我們諮詢。