
解析度並非精度 根據不同條件解讀4個指標
誤讀規格表會發生的3件事
比起數值本身,在何種條件下測得該數值才是選型的關鍵。
將解析度誤認為精度而導致選型錯誤
解析度是可識別變化的最小量。顯示或輸出的刻度細微,與能否以該刻度單位實際讀取變化是兩回事,而與真實值的接近程度更是另一回事。如果僅根據解析度的數值進行選擇,在實際量測中,由於線性度或溫度漂移的影響,可能無法達到預期的控制範圍。針對想要達到的控制範圍,先確定哪個指標起作用,然後再查看型錄,這是選型的起點。
將量測條件不同的數值進行橫向比較
重複精度是指在相同條件下重複量測時的偏差。然而,數值會根據平均次數的設定、是以 σ 表示還是以 ± 的全寬表示,以及在何種量測距離下的值而有所不同。如果僅憑數值來比較條件記載不同的型錄,可能會得出與實際能力相反的結論。因此,前提是必須在相同條件下進行解讀。
現場條件超出規格前提
型錄上的數值是在標準對象物、安裝距離和溫度條件下測得的。在實際現場中,還會增加對象物表面粗糙、鏡面、傾斜、周圍溫度波動等條件。特別是溫度漂移,在長時間連續量測中會逐漸表現為量測值的偏差。不能直接將規格值視為現場的保證值,需要將如何彌補條件差異也納入考量。
閱讀規格表的4個步驟
在掌握指標含義的基礎上,統一條件後再進行比較。
- 1 先確定想要控制的數值 – STEP①。先確定是要抑制偏差,還是需要絕對值的正確性。若是前者,應看重複精度;若是後者,則應看線性度和精度。
- 2 確認 ±% of F.S. 的基準值 – STEP②。線性度以「±◯% of F.S.」表示。由於 F.S.(Full Scale,滿量程)是指量測範圍的全寬,因此即使百分比相同,F.S. 越大,誤差的實際尺寸就越大。
- 3 閱讀重複精度的量測條件 – STEP③。確認平均次數、是 σ 表示還是全寬表示,以及在何種量測距離下的值。如果未寫明條件,則無法直接與其他公司的數值進行比較。
- 4 彌補與現場條件的差異 – STEP④。確認對象物的表面狀態、傾斜度以及周圍溫度的波動。如果條件與規格前提不同,可透過選擇感測頭或安裝方法來彌補差異。
整理4個指標的差異
分別理解指標所代表的含義、起作用的方面以及在何種條件下會發生變化。
| 觀點 | 解析度 | 重複精度 | 線性度 | 精度(確度) |
|---|---|---|---|---|
代表什麼 |
解析度
可識別變化的最小量
|
重複精度
在相同條件下重複時的偏差
|
線性度
偏離基準直線的誤差
|
精度(確度)
與真實值之間的綜合接近程度
|
發揮作用的場合 |
解析度
想要檢測微小變化時
|
重複精度
想要管理合格與否的偏差時
|
線性度
想要以絕對值管理尺寸時
|
精度(確度)
與其他量測儀的值進行比對時
|
表示範例 |
解析度
以 µm、nm 為單位的數值
|
重複精度
±值或 σ 標記
|
線性度
±% of F.S.
|
精度(確度)
多為個別規定
|
閱讀時的注意事項 |
解析度
精細 ≠ 精確/請勿與顯示刻度混淆
|
重複精度
確認平均次數與 σ/全幅的區別
|
線性度
確認 F.S.(=量測範圍的全幅)
|
精度(確度)
確認包含哪些內容的綜合值
|
隨量測距離而變化 |
解析度
隨感測頭和距離而變化
|
重複精度
隨距離而變化
|
線性度
確認規定的量程範圍
|
精度(確度)
隨條件而變化
|
平均次數的影響 |
解析度
增加平均次數後,可讀取的變化會變小
|
重複精度
數值會隨平均次數而變化
|
線性度
幾乎無影響
|
精度(確度)
隨條件而變化
|
對象物表面狀態的影響 |
解析度
受光量減少時會變差
|
重複精度
受光量減少時會變差
|
線性度
隨對象物而變化
|
精度(確度)
隨對象物而變化
|
溫度變化的影響 |
解析度
短時間內不易顯現
|
重複精度
短時間內不易出現
|
線性度
規定為恆溫。溫度影響為其他項目
|
精度(確度)
將溫度特性納入考量
|
在比較數值之前先統一條件
解析度、重複精度、線性度、精度在量測條件不同時,即使是同一款產品也會呈現不同的數值。由於各家製造商設定的前提平均次數、量測距離及對象物皆不相同,因此僅單純比較型錄上的數值,並無法反映出實際性能的優劣。閱讀的基本順序是:首先決定想要管理的數值,接著統一條件,最後再填補與現場之間的差距。
可根據條件選擇規格的商品
可根據對象物的表面狀態與安裝距離選擇感測頭,因此在設計階段即可填補規格與現場條件之間的差距。
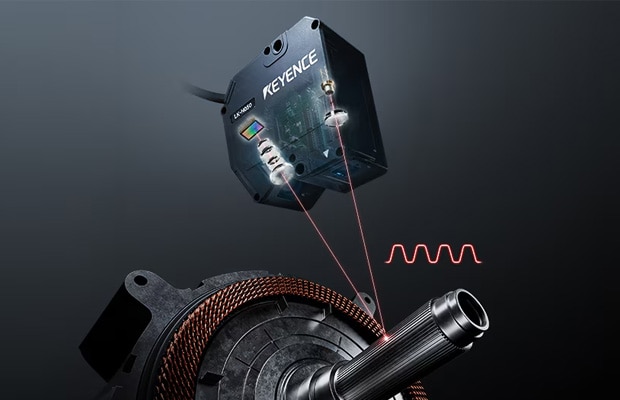
可根據對象物、距離選擇的20種以上感測頭 - LK-G5000系列
超高速/ 高精度 CMOS 雷射位移感測器
這是採用深具信賴與實績的三角測距方式之超高速/高精度CMOS雷射位移感測器。備有20種以上可根據對象物的表面狀態與安裝距離選擇的感測頭,可配合量測對象選擇微細量測型(光點型)、粗面量測型(寬型)、透明/鏡面量測型(鏡面型)等。由於規格上的數值會因量測條件而異,因此選擇適合對象物的感測頭,是在現場發揮型錄性能的捷徑。
最快392 kHz的超高速取樣,不僅能確實捕捉移動、旋轉工件的位移,對於透過平均化降低偏差也十分有效。透過光量自動控制功能ABLE II,即使對象物的反射條件改變,量測值也能保持穩定。具備平均功能、濾波功能、自動歸零功能、校正功能,可在明確標示量測條件的情況下進行管理。相互干擾防止功能支援多個感測頭的近接安裝,且量測值可透過資料儲存功能進行儲存,因此可保留條件與結果來進行運作。
獲取LK-G5000系列的詳細資料
可免費下載彙整了感測頭種類、規格、量測條件的型錄。
不同量測條件下適用指標的範例
即使是相同的規格表,若對象物與條件改變,有效的指標與適合的感測頭也會隨之改變。
超音波熔接機的振動量測
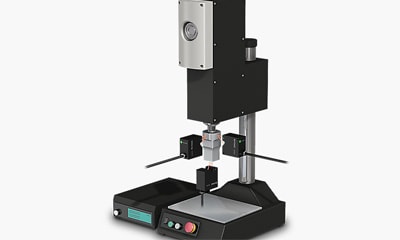
量測高速振動的對象時,若取樣週期不足,將會漏掉波形本身。在這種情況下,比起解析度,更應先確認取樣與平均次數的條件。
鏡面/透明體的量測
鏡面或透明體的反射方式與擴散反射不同,使用一般的感測頭無法確保受光量。因此必須先選擇符合規格值前提之對象物條件的感測頭。
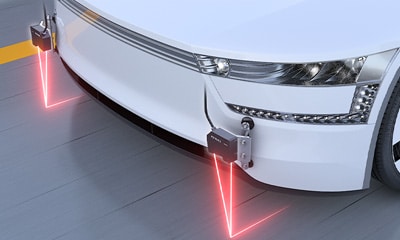
戶外、長距離的車高量測
在長距離且戶外的環境下,環境光與溫度變化的影響會顯現在量測值的變動上。在這種情況下,需要觀察的是長期的穩定性,而非短期的偏差。
關於精度、重複精度、解析度差異的常見問題
Q 解析度與精度有何不同?
A
解析度是指可識別變化的最小量,精度則表示與真實值的接近程度。即使解析度再微細,若受到線性度或溫度漂移的影響,仍會偏離真實值。解析度並不等同於精度的保證。此外,顯示器的「最小顯示單位」僅為顯示的間隔,與解析度是不同的項目。即使顯示間隔再微細,也不代表能以該單位讀取變化。
Q 重複精度代表什麼?
A
這是指在相同條件下重複量測時,量測值的偏差。但是,由於數值會根據平均次數、是σ表示還是±的全寬、以及在何種量測距離下的值而有所不同,因此必須連同條件一併解讀。在本公司的 LK-G5000 系列中,記載的是在參考距離下,以平均次數 16384 次量測本公司標準對象物所得的值。
Q ±% of F.S. 中的 F.S. 是什麼?
A
F.S.(滿量程)是指該感測頭量測範圍的全寬。例如,如果是量測範圍為 20±3 mm 的感測頭,F.S. 即為 6 mm。即使同樣是 ±0.02% of F.S.,F.S. 越大的感測頭,誤差的實際尺寸就越大。不能只看百分比,還需要一併確認該感測頭的 F.S. 規定為多少 mm。
Q 可以僅憑數值來比較不同製造商的產品嗎?
A
無法比較。這是因為各製造商所設定的前提平均次數、量測距離及對象物條件皆不相同。最可靠的方法是針對明確記載條件的項目統一條件後進行比較,或是使用實際機器建立相同條件來進行評估。
Q 溫度漂移包含在哪些指標中?
A
不包含在四個指標中的任何一個。在許多型錄中,它被規定在名為「溫度特性」的另一個項目中,例如 ○% of F.S./℃。這是因為它不會表現在像重複精度那樣的短時間偏差中,而是以在長時間連續量測中量測值緩慢變化的形式出現。若要進行長時間的管理,必須將此溫度特性的值與現場的溫度波動幅度相乘來進行估算。
Q 在我的應用中,應該看哪個指標?
A
如果想抑制合格與否的偏差,則以重複精度為主;如果想以絕對值管理尺寸,則以線性度和精度為主;如果想檢測微小變化,則以解析度為主。先決定好要管理的值再閱讀型錄是條捷徑。
Q 您是否在閱讀規格時遇到困難?
A
只要告知對象物與想要管理的值,我們就會為您說明符合條件的感測頭以及規格的考量方式。請透過型錄或諮詢表單與我們聯絡。
